视觉引导系统:单工位与多工位并行的利弊分析
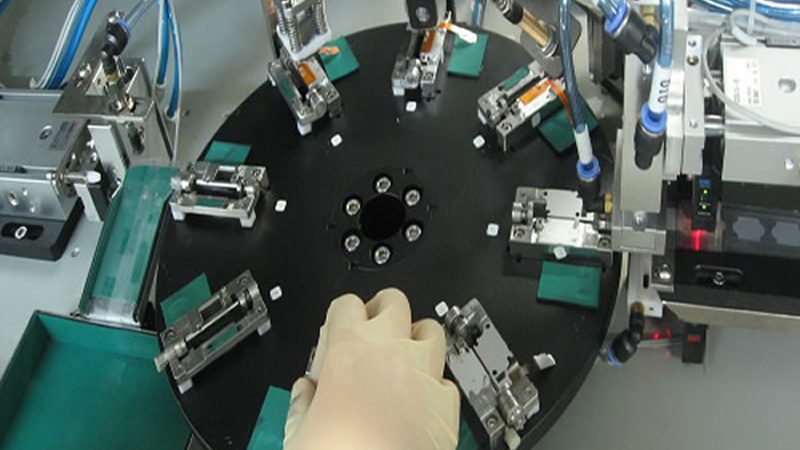
视觉引导系统:单工位与多工位并行的利弊分析
单工位应用优势
1. 精准定位,效率提升
在单工位应用中,视觉引导系统能够通过高精度的图像识别和定位技术,确保工件或设备在特定的工位上精准对位,从而减少因定位偏差导致的次品率和返工率。这种高精度定位有助于提高单工位的效率。
2. 系统稳定,维护简便
单工位应用通常结构相对简单,系统稳定性较高,故障率较低。同时,由于应用场景单一,维护和故障排除也相对简便,降低了企业的维护成本。
多工位并行应用优势
1. 资源共享,提高整体效率
在多工位并行应用中,视觉引导系统可以实现对多个工位的协同控制,实现资源共享,提高整体生产线的效率。特别是在流水线作业中,多工位并行应用可以显著缩短生产周期。
2. 扩展性强,适应性强
多工位并行应用具有较好的扩展性,可以根据生产需求灵活调整工位数和布局。同时,它能够适应不同类型的产品生产,具有较强的适应性。
单工位与多工位并行的区别
1. 应用场景不同
单工位应用主要针对特定工位,如焊接、装配等;而多工位并行应用则适用于整个生产线,涉及多个工位。
2. 技术要求不同
单工位应用的技术要求相对较低,主要关注定位精度和稳定性;而多工位并行应用则需要更高的系统协同性和实时性。
3. 成本投入不同
单工位应用的成本投入相对较低,而多工位并行应用的成本较高,包括硬件、软件和人力资源等方面。
如何选择单工位或多工位并行
1. 考虑生产需求
根据实际生产需求,选择适合的视觉引导系统。如果生产过程较为简单,单工位应用即可满足需求;如果生产过程复杂,涉及多个工位,则应考虑多工位并行应用。
2. 分析成本效益
综合考虑成本和效益,选择性价比更高的方案。单工位应用成本较低,但可能无法满足大规模生产需求;多工位并行应用成本较高,但能够提高整体生产效率。
3. 考虑技术实力
根据企业自身的技术实力,选择适合的视觉引导系统。如果企业具备较强的技术实力,可以尝试多工位并行应用;如果技术实力有限,建议从单工位应用开始。
总结
视觉引导系统在单工位和多工位并行应用中各有优势。企业应根据自身生产需求、成本效益和技术实力,选择合适的视觉引导系统,以提高生产效率和产品质量。